


ThePCB poolaugu protsess, oma ainulaadse konstruktsioonilahendusega, on muutunud võtmetehnoloogiaks plaatide ühendamiseks ja toodete integreerimise parandamiseks. See protsess säästab tõhusalt ruumi ja suurendab mehaanilist tugevust, töödeldes trükkplaadi servas spetsiaalseid poolava struktuure, ning seda kasutatakse laialdaselt elektroonikaseadmetes, millel on ranged ruumi- ja jõudlusnõuded.
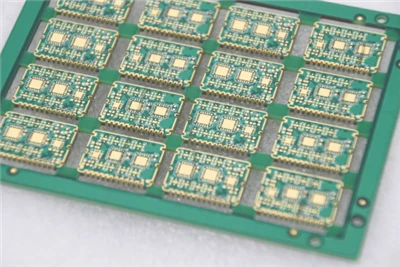
1, poolava definitsioon ja põhifunktsioon
(1) Määratluse analüüs
PCB pool auk on spetsiaalne augumuster, mida töödeldakse piki trükkplaadi piiri. Pärast vasetamist ja muid töötlusi jääb plaadi sisse vaid pool augu seinast, teine pool aga eemaldatakse, moodustades kaetud pinnaaukude sees vasega pooliku avastruktuuri. Selle valmistamine nõuab mitmeid koostööprotsesse alates puurimisest, vase uputamisest, galvaniseerimisest kuni vooluahela valmistamiseni, et saavutada kuju töötlemise kaudu täpne vormimine.
(2) Võtmeroll
Ruumi optimeerimine: võrreldes traditsiooniliste ühendusmeetoditega ei vaja poolava protsess täiendavaid pistikuid, mis säästab oluliselt PCB ruumi. Eriti sobiv miniatuursete toodete jaoks, nagu nutitelefonid ja kantavad seadmed, võib see suurendada trükkplaatide kokkupaneku tihedust piiratud alal.
Mehaaniline tugevdamine: trükkplaadi serva poolte aukude seadmine võib märkimisväärselt suurendada plaadi mehaanilist tugevust, tõhusalt seista vastu deformatsioonile ja kahjustustele keerulistes vibratsiooni- ja stressikeskkondades, nagu autoelektroonika ja tööstuslik juhtimine, ning parandada üldist vastupidavust.
2, poolpoorse protsessi peamised tehnilised nõuded
(1) Ava ja aukude vahekauguse spetsifikatsioon
Ava standard: poolava plaadi minimaalne viimistletud ava on soovitatav olla suurem kui 0,6 mm või sellega võrdne ja maksimaalne töötlemisvõime võib ulatuda 0,5 mm-ni. Siiski on vaja jälgida, et 0,25 mm augu sein asetseks plaadi sees, vastasel juhul võib see põhjustada vase eraldumist augu seinast.
Vahekauguse juhtimine: kavandatud poolte avade vahe peab olema suurem kui 0,45 mm või sellega võrdne. Pärast tootmiskompensatsiooni kaalumist peaks tegelik vahekaugus olema suurem kui 0,35 mm või sellega võrdne, et vältida külgneva poolava töötlemise häireid.
(2) Jootepatjade projekteerimiskriteeriumid
Ühepoolne keevitusrõngas: Soovitatav on, et ühepoolse keevitusrõnga laius oleks suurem või võrdne 0,25 mm (piir 0,18 mm), et tagada vasekihi nakketugevus ja säilitada elektriühenduse stabiilsus.
Padja paigutus: Soovitatav on, et padja servade kaugus oleks suurem kui 0,6 mm või sellega võrdne, et vältida vaskühenduse ohtu töötlemise ajal; Jootepadja kuju saab vastavalt vooluahela nõuetele kujundada erineval kujul, näiteks ringikujuline, ruudukujuline jne.
(3) Nõuded asukoha täpsusele
Tsentraalne positsioneerimine: Ava asukoht peab olema täpselt kontuurjoone keskel, et tagada vasekihi ühtlane jaotus ja vältida nihkest tingitud poolte ava purunemist.
Serva kaugus: kaugus poolavast plaadi servani peab olema suurem kui 1 mm või sellega võrdne, et vähendada plaadi serva töötlemise pinge mõju vaskfooliumile augu seinale ning vältida kõverdumist ja eraldumist.
(4) Jootemaski protsessi põhipunktid
Suletud ala töötlemine: poole auguga suletud alad tuleb akendada, et vältida tindi tungimist augu seina ja elektrilist jõudlust mõjutama.
Jootemaski silla seadistus: Jootemaski sild tuleb reserveerida vooluahela padjandite vahele. Kui seda ei suudeta täita, tuleb pooli avade vahekaugust suurendada, et vältida lühise ohtu.
3, poole augu protsess ja optimeerimisstrateegia
(1) Standardne tootmisprotsess
Puurimine: puurige algne auk vastavalt projekteerimisnõuetele, kontrollige rangelt positsiooni täpsust ja ava suurust.
Vase galvaniseerimine: Vase keemilisel katmisel ja plaadi pinna galvaniseerimisel antakse aukude seintele juhtivus ja vasekiht pakseneb.
Vooluahela valmistamine: fotolitograafia ja söövitusprotsesside kasutamine välisahela mustrite moodustamiseks.
Poolaugu freesimine: CNC-freesi kasutamine täpseks freesimiseks, et moodustada poolava konstruktsioon, nõuab see samm seadmelt äärmiselt suurt täpsust.
Pinnatöötlus: selliste protsesside abil nagu kile eemaldamine, söövitamine ja tina eemaldamine on poole augu moodustamine lõpule viidud.
(2) Protsesside optimeerimine ja riskijuhtimine
Töötlemisraskustega tegelemine: vormimisprotsessis võivad tekkida sellised probleemid nagu vaskkoore kõverdumine ja jääkpursked augu seinale, eriti väikeste{0}}suuruste poolavade töötlemisel. Riskide vähendamiseks on vaja optimeerida freesimisparameetreid ja kasutada -täpseid lõiketööriistu.
Splaissimisplaadi konstruktsiooni spetsifikatsioon: poole auguga plaadi splaissimine peaks jätma piisava vahemaa, et vältida V{0}}lõikemeetodi kasutamist. Õõnesvormimisel on soovitatav kasutada freesi; Ühenduse töökindluse suurendamiseks tuleb kujundada kolme- või neljapoolsed poolaugulised plaadid sihipäraste paigutusskeemidega.
Konstruktsiooni eritöötlus: soonekujulise poolava mõlemasse otsa tuleb lisada juhtaugud ja pinget tuleks sekundaarse puurimisprotsessi kaudu optimeerida, et vältida vasknaha kõverdumist.
4, poolpoorse tehnoloogia kasutamine tööstuses
Tarbeelektroonika: aitab nutitelefonidel ja tahvelarvutitel saavutada kompaktse disaini ja parandada siseruumi kasutamist.
Sideseadmed: tagage 5G sidemoodulite ja tugijaama seadmete signaali edastamise stabiilsus ja toitejaotuse efektiivsus.
Tööstuslik juhtimine: täitke tööstusautomaatikaseadmete mehaanilise tugevuse ja elektrilise jõudluse nõuded keerulistes töötingimustes.
Autode elektroonika: kohanduge sõidukisüsteemide trükkplaadi vibratsioonivastase ja temperatuurierinevuskindluse kõrgete töökindlusnõuetega.