


Elektroonikaseadmete põhikomponendina mõjutavad trükkplaatide tootmisprotsesside täpsus ja tõhusus otseselt elektroonikatoodete jõudlust ja kvaliteeti. Elektroonikatoodete pideva arendamisega miniatuursuse ja suure jõudlusega on trükkplaatide projekteerimisele ja tootmisele seatud kõrgemad nõuded. Nende hulgaspuurimistehnoloogiaon trükkplaatide tootmise oluline osa ja traditsiooniline mehaaniline puurimine ei suuda järk-järgult täita üha karmistunud nõudeid. Laserpuurimistehnoloogia oma ainulaadsete eelistega on muutunud trükkplaatide tootmises üha olulisemaks.
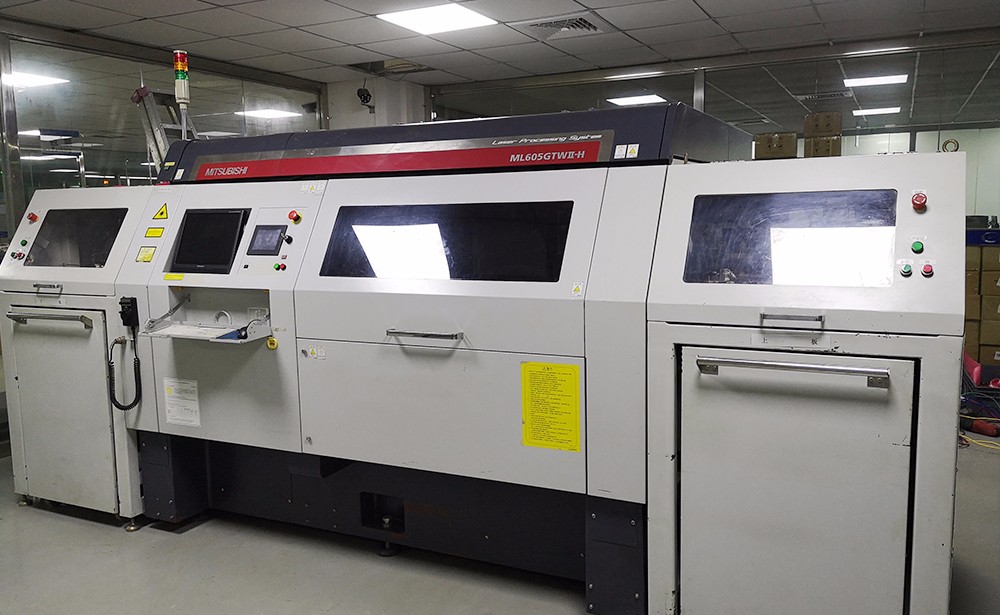
1, Laserpuurimistehnoloogia põhimõtted
Laserpuurimine, tuntud ka kui laserpuurimine, põhineb laserite suure energia- ja teravustamisomaduste ärakasutamise põhimõttel. Laser genereerib suure-energiaga laserkiire, mis fokusseeritakse läätsesüsteemi kaudu PCB-plaadil määratud kohta. Kui suure-energiaga laserkiirt kiiritatakse trükkplaadile, neelab kiiritatud asendis olev materjal koheselt laserenergia, põhjustades temperatuuri järsu tõusu ja materjali kiiret sulamist või isegi gaasistumist, mille tulemuseks on aukude teke. See kontaktivaba töötlemismeetod väldib mehaanilist pinget ja kulumisprobleeme, mis on põhjustatud puuri ja materjali kokkupuutest mehaanilisel puurimisel.
Laseri ja materjalide vastastikmõjul on kaks peamist mehhanismi: fototermiline ablatsioon ja fotokeemiline ablatsioon. Fototermiline ablatsioon viitab suure-energia laseri pidevale neeldumisele töödeldud materjali poolt, mis kuumutatakse väga lühikese aja jooksul sulaolekusse. Temperatuur tõuseb jätkuvalt, põhjustades materjali aurustumist ja lõpuks aurustumist, moodustades mikropoorid. Ja fotokeemiline ablatsioon on tingitud lühikese lainepikkusega laserite footonite suurest energiast (üle 2eV), mis võib hävitada orgaaniliste materjalide pikki molekulaarahelaid, muutes need osakesteks ja eraldades need töötlemismaterjalist. Pideva välise laseri toimel väljub substraadi materjal pidevalt mikropooride moodustamiseks. Tegeliku PCB laserpuurimise korral eksisteerivad need kaks mehhanismi sageli koos ja konkreetne mehhanism sõltub sellistest teguritest nagu laseri lainepikkus, energia ja materjali omadused.
2, laserpuurimistehnoloogia eelised
(1) Kõrge täpsus
Laserpuurimisel on võimalik saavutada äärmiselt väike ava ja kõrge augu asukoha täpsus, kusjuures ava on tavaliselt kümnete mikromeetrite suurus ja augu asendi hälvet kontrollitakse väga väikeses vahemikus. Võrreldes traditsioonilise mehaanilise puurimisega on laserpuurimisel märkimisväärsed eelised täpsuses, mis vastab tänapäevase suure-tihedusega trükkplaadi juhtmestiku nõuetele, tagab vooluahela ühenduste täpsuse ja stabiilsuse ning parandab oluliselt trükkplaatide jõudlust ja töökindlust.
(2) Töödeldav väike ava
Elektroonikatoodete miniaturiseerimise trendiga suureneb nõudlus trükkplaatide väiksemate avade järele. Laserpuurimistehnoloogia abil saab hõlpsasti puurida väikseid auke minimaalse läbimõõduga 2 miili (0,002 tolli), mehaanilise puurimise korral saavutatakse minimaalne läbimõõt umbes 6 miili (0,006 tolli). Väikeste avade töötlemise võimalus annab võimaluse trükkplaatide miniatuurseks kujundamiseks, võimaldades elektroonikatoodetel integreerida väiksemasse ruumi rohkem funktsioone.
(3) Kontaktivaba töötlemine
Laserpuurimisel kasutatava kontaktivaba meetodi tõttu välditakse puuri ja trükkplaadi materjali vahelist füüsilist hõõrdumist ja kontaktrõhku, mis ei põhjusta plaadi mehaanilisi kahjustusi ja vähendab tõhusalt selliste probleemide teket nagu plaadi deformatsioon ja praod. See on eriti oluline trükkplaatide puhul, mis on suhteliselt pehmed või nõuavad äärmiselt suurt töötlemistäpsust, mis võib oluliselt parandada toodete saagist.
(4) Kiire töötlemiskiirus
Kuigi laserpuurimisel ei pruugi olla mehaanilise puurimisega võrreldes ühe augu töötlemisaja osas absoluutset eelist, parandavad selle omadused, nagu puuriotsaku väljavahetamise puudumine ja kiire positsioneerimine, oluliselt kogu töötlemise efektiivsust partii töötlemisel. Lasertehnoloogia pideva arenguga kasvab pidevalt ka laserpuurimise kiirus, mis suudab rahuldada suuremahulise-tootmise vajadused.
(5) Suur paindlikkus
Laserpuurimist saab kasutada mitmesuguse keeruka kuju ja materjaliga trükkplaatide töötlemiseks, olgu need siis jäigad vask{0}}plakeeritud laminaadid või elastsed polüimiidkiled, nendega saab hõlpsasti hakkama. Samal ajal saab laseri parameetreid, nagu võimsus, impulsi laius, sagedus jne, reguleerides paindlikult reguleerida puuraugu sügavust ja läbimõõtu, et see vastaks erinevatele projekteerimisnõuetele.
3, laserpuurimisseadmete tüübid
PCb-tootmistööstuses jagunevad tavaliselt kasutatavad laserpuurimisseadmed peamiselt kahte kategooriasse, mis põhinevad erinevatel valgusallikatel: UV-nanosekundilised laserpuurimismasinad lainepikkusega 355 nm ja CO ₂ puurmasinad lainepikkusega 9400 nm.
(1) UV-nanosekundiline laserpuurimismasin
UV-nanosekundilise laserpuurimismasina puurimismehhanism on peamiselt fotokeemiline ablatsioon. Selle lühikese lainepikkusega laseri suure-energiaga footonid võivad tõhusalt hävitada orgaaniliste materjalide molekulaarahelaid. Puurimise ajal toimub termilise ablatsiooni reaktsioon vähe ja karbiide toodetakse väga vähe, mistõttu on poorse vase eeltöötlusprotsess- väga lihtne. Lisaks saab seade vaskfooliumi otse eemaldada, ilma et oleks vaja enne puurimist täiendavat-töötlust. See seade sobib olukordades, kus augu seina kvaliteet on äärmiselt kõrge ja augu sees ei nõuta karboniseerumisjääke, näiteks mõnede tipptasemel elektroonikaseadmete, näiteks nutitelefonide ja tahvelarvutite emaplaadid, tootmisel.
(2) CO ₂ puurmasin
CO ₂ puurmasina puurimismehhanism on peamiselt fototermiline ablatsioon. Töödeldud materjal sulab ja aurustub kiiresti, moodustades mikropoorid pärast suure energiaga laseri pidevat neeldumist. Fototermilise ablatsiooni tõttu jääb augu seinale karbiidijääke, mistõttu on enne ja pärast puurimist vajalik eeltöötlemine-. CO ₂ puurmasin kasutab otseseks ablatsiooniks tavaliselt üliõhukest vaskfooliumi (nt 12 um vask, mida tuleb tavaliselt vähendada 9 um-ni) ja selle puurimiskiirus on parem kui UV-laserpuurimisel. See sobib dielektrilises kihis klaaskiudmaterjale sisaldavate trükkplaatide puurimiseks ja seda kasutatakse laialdaselt mõnede tavaliste elektroonikatoodete ja tööstuslike juhttrükkplaatide valmistamisel.
4, laserpuurimise protsessi voog
(1) Esialgne ettevalmistus
PCB-plaadi ettevalmistamine: veenduge, et trükkplaadi materjal, paksus, vaskfooliumi paksus ja muud parameetrid vastavad projekteerimisnõuetele, ning tehke trükkplaadi pinnapuhastus, et eemaldada lisandid, nagu õli ja tolm, et tagada laseri ja materjalide tõhus koostoime.
Seadmete silumine: trükkplaadi parameetrite ja puurimisnõuete alusel siluge laserpuurimisseadmed ja määrake sobivad parameetrid, nagu laseri võimsus, impulsi laius, sagedus, puurimiskiirus, fookuskaugus jne. Samal ajal kontrollige, kas seadme optilise tee süsteem, jahutussüsteem, juhtimissüsteem jne töötavad normaalselt.
(2) Puurimisprotsess
Positsioneerimine: kasutades seadme positsioneerimissüsteemi, asetage PCB-plaat täpselt töölauale ja määrake puurimisasend vastavalt projekteerimisnõuetele. Kaasaegsed laserpuurimisseadmed on tavaliselt varustatud suure-täpsete visuaalsete positsioneerimissüsteemidega, mis suudavad kiiresti ja täpselt tuvastada trükkplaadil märgitud punktid, saavutada automaatse positsioneerimise ja parandada puurimise täpsust.
Puurimine: käivitage laser ja laserkiir puurib trükkplaadi plaadile augud vastavalt eelseadistatud parameetritele ja teele. Puurimisprotsessi ajal saab vastavalt erinevatele protsessinõuetele kasutada ühte või mitut puurimismeetodit. Mõne sügavama augu või olukorra puhul, kus on vaja seina kõrget kvaliteeti, võib olla vajalik mitmekordne puurimine, iga kord järk-järgult süvendades, et tagada augu kvaliteet.
(3) Hilisem töötlemine
Puhastamine: Pärast puurimist jääb trükkplaadi pinnale ja aukude sisse veidi sulanud materjali jääke ja prahti, mis tuleb puhastada. Tavaliselt kasutatakse trükkplaadi kastmiseks puhastuslahusesse ultrahelipuhastust, keemilist puhastust ja muid meetodeid. Ultrahelilainete vibratsiooni või keemiliste reaktiivide toimel eemaldatakse jäägid ja praht, et tagada aukude puhtus.
Testimine: viige pärast puurimist läbi trükkplaadi põhjalik kontroll, sealhulgas ava suurus, augu asukoha täpsus, augu seina kvaliteet ja muud aspektid. Tavaliselt kasutatavad tuvastusmeetodid hõlmavad mikroskoobi tuvastamist, elektronskaneeriva mikroskoobi tuvastamist, automaatset optilist tuvastamist jne. Katsetamise abil saab puurimisprotsessi käigus ilmnevaid probleeme, nagu ava kõrvalekalded, augu asukoha kõrvalekalded, augu töötlemata sein, jäägid jne, õigeaegselt tuvastada ning vastavalt kohandada ja täiustada.
Perforatsioonitöötlus: elektriühendust vajavate aukude puhul kantakse ava seinale metallikiht, näiteks vask, et muuta auk juhtivaks. Perforatsioonitöötluses kasutatakse tavaliselt vase keemilise katmise või galvaniseerimise meetodit. Esiteks tehakse augu seinale keemiline vaskplaat, et moodustada õhuke juhtiv kiht, ja seejärel paksendatakse vasekihti veelgi vase galvaniseerimisega, et see vastaks elektrilise jõudluse nõuetele.
PCb laserpuurimise tehnoloogia kui kaasaegse elektroonikatööstuse võtmetehnoloogia tugineb selle suurele täpsusele