


Elektroonikatoodete põhiarhitektuuris on PCB nagu täppistöötav "närvikeskus" ja selle jõudlus määrab otseselt elektroonikatoodete stabiilsuse ja töökindluse. PõhilülinaPCB tootmisprotsess, lasub lamineerimisprotsess mitme materjalikihi kokkusulatamise eest stabiilseks struktuuriks. Selle protsessi täpsus ei mõjuta mitte ainult trükkplaadi mehaanilist tugevust ja isolatsioonivõimet, vaid mängib ka otsustavat rolli signaali edastamise terviklikkuses. Allpool analüüsime kogu trükkplaatide lamineerimistehnoloogia protsessi ning paljastame selle taga oleva tehnilise loogika ja kvaliteedikontrolli punktid.
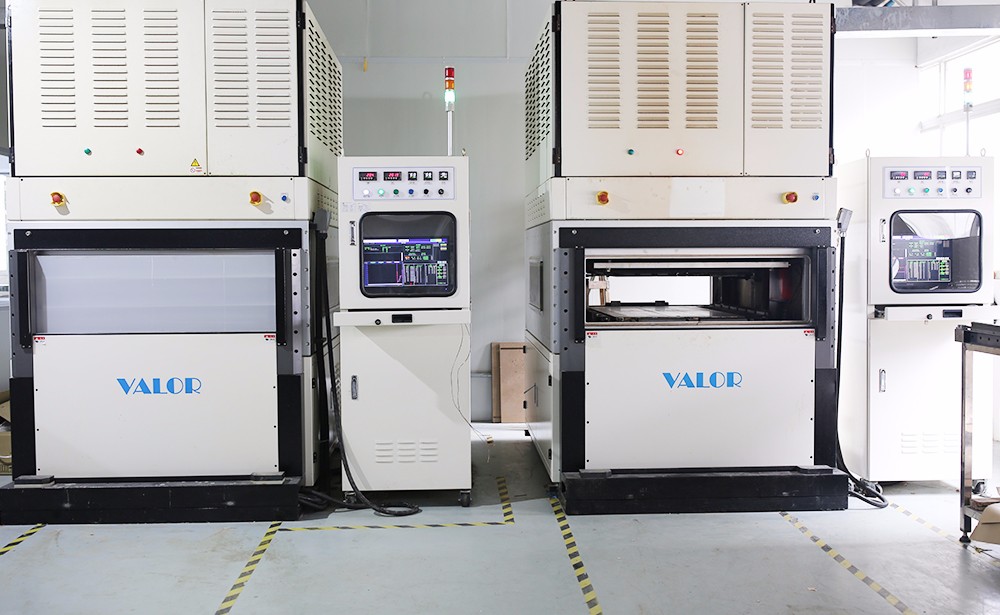
1, Täpne ettevalmistus enne pressimist
(1) Materjalide range valik ja hoolikas kontroll
Trükkplaadi elektriühenduse alusena peab sisemine südamikplaat läbima sisemise vooluahela tootmise täppistöötluse, et tagada vooluahela graafika täpsusvea kontrollimine ± 5 μm piires. Välimuse kontrollimise etapis kasutatakse automaatset optilist kontrollseadet, et skaneerida kogu südamiku pind, keskendudes lühiste, avatud vooluahelate ja 50 μm läbimõõduga aukude defektide kontrollimisele. Samal ajal kasutatakse mikrotakistuse testerit ahela juhtivuse 100% testimiseks, et tagada südamikuplaadi elektriline jõudlus standardile vastamiseks.
Poolkõvastunud kilede jõudlusparameetrid määravad otseselt kihtidevahelise liimimise kvaliteedi. Kõrgsageduslike -kommunikatsiooni trükkplaatide jaoks tuleks valida väikese kadudega poolkõvastunud kiibid, mille dielektriline konstant on väiksem või võrdne 3,0 ja dielektriline kadu 0,002 või väiksem; Suure töökindlusega stsenaariumide (nt autoelektroonika) jaoks tuleb kasutada kõrgele-temperatuurile vastupidavaid mudeleid, mille klaasistumistemperatuur on üle 170 kraadi või sellega võrdne. Materjali ladustamise kontrollimisel tuvastab vaigu kõvenemise aktiivsus geeliaja testeriga ja geeli aja hälvet tuleb kontrollida ± 10% piires. Samal ajal kasutatakse paksuse testerit lehe ühtluse kohapealseks kontrollimiseks, et tagada paksuse tolerantsi väärtus ± 5 μm või sellega võrdne.
Välise vaskfooliumi valik peab vastama vooluringi projekteerimise nõuetele. Suure vooluga stsenaariumide (nt toitemoodulite) puhul tuleks eelistada suure elastsusega vaskfooliumi kasutamist paksusega 70 μm ja selle koorumistugevus peaks olema suurem või võrdne 1,5 N/mm; Kõrgsageduslike-signaaliliinide puhul on nahaefekti vähendamiseks soovitatav kasutada 18 μm ultra-madala profiiliga vaskfooliumi. Vaskfooliumi pinnakaredus tuleks kontrollida vahemikus 1,5-2,5 μm ja partii proovide võtmine tuleks läbi viia kareduse mõõtevahendiga, et kõrvaldada pinnadefektidest põhjustatud söövitusdefektid.
(2) Kihiliste struktuuride hoolikas projekteerimine ja täpne virnastamine
Virnastamise disain peaks järgima elektromagnetilise ühilduvuse põhimõtet. Enam kui 10 kihiga -kiirete trükkplaatide puhul kasutatakse tavaliselt sümmeetrilist "signaalikihi kihi kihi võimsuskihi signaalikihi" struktuuri. Toitekihi ja kihi vaheline kaugus on 50-100 μm, et moodustada tihedalt seotud mahtuvuslik efekt ja vähendada võimsusmüra. Pimeava projekteerimisel kasutatakse CAE tarkvara aukude positsiooni projektsiooni analüüsiks, et tagada, et külgnevate pimeaukude kõrvalekalle on väiksem või võrdne 50 μm, vältides kihtidevahelise ühenduse rikkeid, mis on põhjustatud valest joondusest. Tüüpiline juhtum näitab, et 6-kihilise sümmeetrilise virnastatud DDR4 trükkplaadi kasutamine vähendab signaali terviklikkuse simulatsiooni kadu 12% võrreldes asümmeetrilise struktuuriga.
Virnastamine toimub klassi 1000 puhta ruumi keskkonnas ning operaatorid peavad kandma antistaatilisi kindaid ja maske, et vältida inimeste saasteainete mõju. Kasutades iga materjalikihi asukoha määramiseks visuaalset joondussüsteemi, võib X/Y-telje joondamise täpsus ulatuda ± 25 μm-ni. Abimaterjalide osas valitakse kõrge -temperatuurikindel polüimiidist isolatsioonipaber (temperatuurikindlus, suurem kui 260 kraadi või sellega võrdne), mille paksuse tolerants on ± 2 μm. Pehmendusmaterjalis kasutatakse rõhujaotuse tasakaalustamiseks klaaskiudvilti tihedusega 0,3 g/cm³. Pärast virnastamise lõpetamist tuleb kaalumismeetodi abil kontrollida materjali kogupaksust, mille viga on ± 3% või väiksem.
2, pressimise täpne juhtimine
(1) Seadme parameetrite peenhäälestus
Temperatuuriregulaator kasutab mitmetsoonilist temperatuuri reguleerimise tehnoloogiat ja pressitud terasplaadi pinnatemperatuuri erinevus on väiksem kui ± 1,5 kraadi või sellega võrdne. Võttes näiteks teatud FR-4 materjali, on selle kõvenemise kõver jagatud kolmeks etapiks: eelkuumutamisetapp (60-120 kraadi, kuumutamiskiirus 3 kraadi/min), kõvenemise etapp (180 kraadi ± 2 kraadi, isolatsioon 90 minutit) ja järelkõvenemise etapp (järkjärguline jahutamine alla 80 kraadi). Plaadi kesktemperatuuri reaalajas jälgimine infrapuna termomeetri abil, et tagada kõrvalekalle seatud kõverast ± 3 kraadi või vähem.
Rõhureguleerimine võtab kasutusele servohüdraulikasüsteemi ja rõhugradienti reguleeritakse 5 psi/mm piires. 8-kihilise trükkplaadi puhul on algrõhk seatud 150 psi peale. Kui temperatuur tõuseb 120 kraadini (vaigu sulamisaste), suurendage järk-järgult rõhku 400 psi-ni ja rõhu kõikumine hoidetapis on väiksem või võrdne ± 10 psi. Suure pindalaga paneelid (suurem kui 400 mm × 500 mm või sellega võrdne) nõuavad tsooni rõhu kompenseerimise funktsiooni aktiveerimist, mis reguleerib dünaamiliselt kohalikku rõhku rõhuanduri maatriksi kaudu, et tagada plaadi paksuse ühtlusviga, mis on väiksem või võrdne ± 5 μm.
Ajahaldus järgib kolme{0}}dimensioonilise sünergia põhimõtet "temperatuuri rõhu aeg". Eksperimentaalsed andmed näitavad, et 180 kraadi / 400 psi tingimustes kulub poolkõvastunud lehe täielikuks kõvenemiseks 85–95 minutit ja alla 80 minuti väheneb kihi koorumise tugevus rohkem kui 20%. Paksu vaskfooliumi (suurem kui või võrdne 70 μm) protsessi puhul tuleb hoidmisaega pikendada 15-20 minuti võrra, et vaik täidaks täielikult vaskfooliumi nõgusad alad.
(2) Pressimisprotsessi jälgimine reaalajas
Kütmisetapi ajal salvestab PLC-süsteem temperatuurimuutused iga minuti järel ja kui küttekiirus ületab 5 kraadi/min, käivitub automaatselt häire. Selles etapis keskendutakse vaigu sulamisoleku jälgimisele. Ideaaljuhul hakkab poolkõvenenud leht ilmutama voolamisolekut vahemikus 90-110 kraadi. Kui toimub enneaegne sulamine (näiteks alla 80 kraadi), tuleb kontrollida materjali ladustamiskeskkonda (niiskus peab olema väiksem kui 5% RH või sellega võrdne).
Isolatsiooni ja rõhu säilitamise etapis kasutatakse ballooni rõhu reaalajas jälgimiseks rõhuandurit. Kui rõhu kõikumine ületab ± 15 psi, käivitab süsteem rõhu korrigeerimiseks automaatselt kompensatsioonipumba. Samal ajal salvestatakse temperatuuriandmed iga 5 minuti järel terasplaadi sisse paigaldatud termopaari andurite kaudu, moodustades protsessi jälgitavuse ja optimeerimise jaoks temperatuuri ajakõvera.
Jahutusetapp kasutab gradientjahutustehnoloogiat, mis kõigepealt jahutab seadme loomulikult alla 120 kraadi (jahutuskiirus vähem kui 5 kraadi minutis või sellega võrdne) ja seejärel suunab selle õhkjahutusega tunnelisse (tuule kiirus 2–3 m/s), et jahutada toatemperatuurini. Kõrge TG-ga materjalide puhul (Tg suurem kui 180 kraadi või sellega võrdne) on sisemise pinge akumuleerumise vähendamiseks vajalik aeglane jahutamine üle 80 kraadi 30 minutit. Pärast testimist võib see protsess vähendada trükkplaadi kõverust rohkem kui 40%.
3, range testimine ja käsitsemine pärast tihendamist
(1) Välimusvigade hoolikas kontrollimine
Visuaalne kontroll kasutab mitme nurga valgusallika valgustust (värvitemperatuur 5000–6500 K) ja kontrollipersonalil peab olema rohkem kui 2-aastane kogemus ja nad peavad suutma tuvastada mullid läbimõõduga 0,3 mm või suuremad ja delaminatsioonidefektid pikkusega 1 mm või suurem. Serva ülevoolu korral kasutatakse ülevoolu paksuse tuvastamiseks laserpaksuse mõõturit, mille nõue peab olema väiksem kui 0,1 mm või sellega võrdne, et vältida hilisemat freesimise täpsust.
Mikroskoopiline uurimine 50{3}}200-kordse optilise mikroskoobiga, keskendudes vaigu täitumise olukorra jälgimisele pimedasse maetud avaühenduse juures, mille tühimike suhe on 5% või väiksem. Suure-tihedusega vooluringi piirkondade puhul tuleks kihtidevahelist joondust kontrollida viiluanalüüsi abil. X/Y-telje nihe peaks olema väiksem või võrdne 50 μm ja Z-telje vaigu paksuse ühtluse viga peaks olema väiksem või võrdne ± 10%.
(2) Suuruse ja paksuse täpne mõõtmine
Suuruse mõõtmisel kasutatakse kujutise mõõteseadet, mis skaneerib automaatselt tahvli pikkuse, laiuse ja ava asukohti koordinaatide täpsusega ± 10 μm. Ebakorrapäraste plaatide puhul saavutatakse kontuuride sobitamine CAD-andmete importimise teel, kusjuures mõõtmete tolerantsid on reguleeritud ± 0,05 mm piires.
Paksuse tuvastamine kasutab mikromeetrit, et mõõta kokku 5 punkti plaadi neljas nurgas ja keskel. Keskmine paksus erineb arvutuslikust väärtusest ± 3% või vähem ja iga mõõtepunkti paksuse vahemik on 50 μm või väiksem. Mitmekihiliste plaatide puhul on nõutav iga kihi vase paksuse mittepurustav testimine, kasutades röntgenikiirte paksuse mõõtjat, kusjuures vase sisekihi paksuse hälve on väiksem või võrdne ± 10% ja väliskihi vase paksuse hälve on väiksem või võrdne ± 5%.
(3) Tõhus defektide parandamine ja toodete nõuetekohane käsitsemine
Defektide parandamine: Mullide puhul, mille pindala on väiksem kui 5 mm² või sellega võrdne, kasutatakse vaakumkuumpressimise parandamise tehnoloogiat (temperatuur 180 kraadi, rõhk 600 psi, aeg 10 min). Pärast remonti on vaja uuesti viilutamist kontrollida; Mikrolühiste korral kasutatakse lühisepunkti täpseks eemaldamiseks laser-mikrosöövitusseadet (täpi läbimõõt on väiksem või võrdne 50 μm) ja pärast parandamist kinnitatakse juhtivus lendava tihvti testiga. Statistika näitab, et väiksemate defektide parandamise edukuse määr võib ulatuda üle 90%, kuid paranduste arv on piiratud 2-kordse või vähemaga.
Establish strict defect grading standards for scrapping, and determine scrapping for any of the following situations: ① interlayer separation area>100mm ²; ② Key signal network open circuit/short circuit; ③ Warping degree>1.5%; ④ Aperture deviation>± 100 μm. Jäätmed tuleb purustada ja lammutamise põhjused ERP-süsteemi kaudu registreerida, et protsesside parandamine oleks jälgitav.
Trükkplaadi lamineerimisprotsess on keeruline tootmisprotsess, mis ühendab materjaliteaduse, kuumpressimise ülekande ja täppiskontrolli. Selle tehnilised punktid läbivad kogu "materjali ettevalmistamise kihi disaini lamineerimise teostamise tuvastamise ja parandamise ahela". Täpse materjalivaliku, teadusliku virnastamise planeerimise, intelligentse seadmete kontrolli ja range kvaliteedikontrolli abil saab trükkplaatide terviklikke jõudlusnäitajaid tõhusalt parandada.