


Erinevalt tavapärastest olmeelektroonika trükkplaatidest on meditsiinilistes pildiseadmetes kasutatavatel suuremõõtmelistel ja kõrgetasemelistel trükkplaatidel üldiselt suured valmistoote mõõtmed, kontsentreeritud kihid on 20 või rohkem ning mõned tippmudelid ulatuvad isegi 30 või enama kihini. Samal ajal peavad need vastama ka rangetele madala impedantsi kõikumiste, madala signaalikao ja pikaajalise keskkonna vananemiskindluse nõuetele. Alates esialgsest inseneriülevaatest kuni lõpptoote tarnimiseni nõuab kogu tootmisprotsess täpsuse, järjepidevuse ja töökindluse osas spetsiaalse protsessijuhtimissüsteemi loomist.
Lukustusjõudlus disaini otsast: DFM-i eelkinnitus meditsiinilise pildistamise stsenaariumide jaoks
Suuremõõtmeliste kõrgetasemeliste meditsiiniliste trükkplaatide valmistamise väljakutsed hakkasid esile kerkima enne projekteerimisdokumentide ametlikku tootmisliinile importimist. Meditsiinilised pilditöötlusseadmed integreerivad sisemiselt suure hulga kiireid diskreetimiskanaleid, analoogsignaalitöötlusseadmeid ja kõrgepinge toiteahelaid. PCB paigutuses eksisteerivad sageli koos suure tihedusega BGA-alad, suure võimsusega vaskfooliumid ja kaugdiferentsiaaljuhtmestik. Kerge hooletus võib põhjustada selliseid probleeme nagu kihi kallutatus, standardeid ületav impedants või signaali ülekõla.
-

(常见问题示例)
Selliste suure nõudlusega toodete puhul võtame juhtrolli meditsiiniliste stsenaariumide jaoks spetsiaalsete DFM-i auditite algatamisel:
-
-
Lähtudes suuremõõtmeliste plaatide üldisest deformatsioonitrendist, optimeerige paneelide splaissimise paigutust ja protsessi servade kujundust, et vältida vooluringi venivat deformatsiooni plaadi pinna servapiirkonnas.
Kõrgetasemelise virnastatud struktuuri puhul kontrollitakse ükshaaval poolkõvenenud lehe, vaskfooliumi ja südamikuplaadi vahelist CTE-sobivust, et vähendada väändumise ohtu järgnevate lamineerimisprotsesside käigus allikast.
Kompenseerida pilditöötlusseadmetes laialdaselt kasutatavate kiirete diferentsiaalliinide ja madala impedantsiga vooluteede liinilaiust ja vahekaugust, et eelnevalt kõrvaldada söövitusest ja vase paksuse kõrvalekaldest põhjustatud impedantsi triiv.
Kontrollige vastavust BGA all asuvate tihedate avade, kõrgepingealade isolatsioonivahede ja analoogsignaali eralduslintide puhul, et tagada täielik vastavus ohutusstandarditele meditsiiniseadmete pikaajalisel kasutamisel.
-
-
Juhtum: 32-kihilise meditsiinilise kujutise juhtpaneeli projektis tuvastati DFM-i eelse ülevaatuse kaudu varjatud ohud, nagu asümmeetriline virnastamine mõnes piirkonnas ja vaskfooliumi tõsine ebaühtlane jaotumine esialgse kujunduse mõnes osas. Virnastamisstruktuuri optimeerimine viidi lõpule ilma elektrilist jõudlust mõjutamata, pannes tugeva aluse protsessi üldise tootlikkuse edasisele parandamisele.
Lukustusjõudlus disaini otsast: DFM-i eelkinnitus meditsiinilise pildistamise stsenaariumide jaoks
Sisekihi vooluringide tootmine suuremõõtmeliste kõrgetasemeliste trükkplaatide jaoks on põhialus, mis määrab lõpptoote signaali terviklikkuse. Meditsiinilise pildistamise seadmete sisemine kiht on sageli varustatud suure hulga madalpinge analoogproovivõtuliinide ja kiirete andmeedastusteedega. Rea laius ja vahekaugus on üldiselt väga peened. Samal ajal häirivad suure plaadipinna venitus- ja soojuspaisumis-/kokkutõmbumisefektid otseselt kihtidevahelise joonduse täpsust.
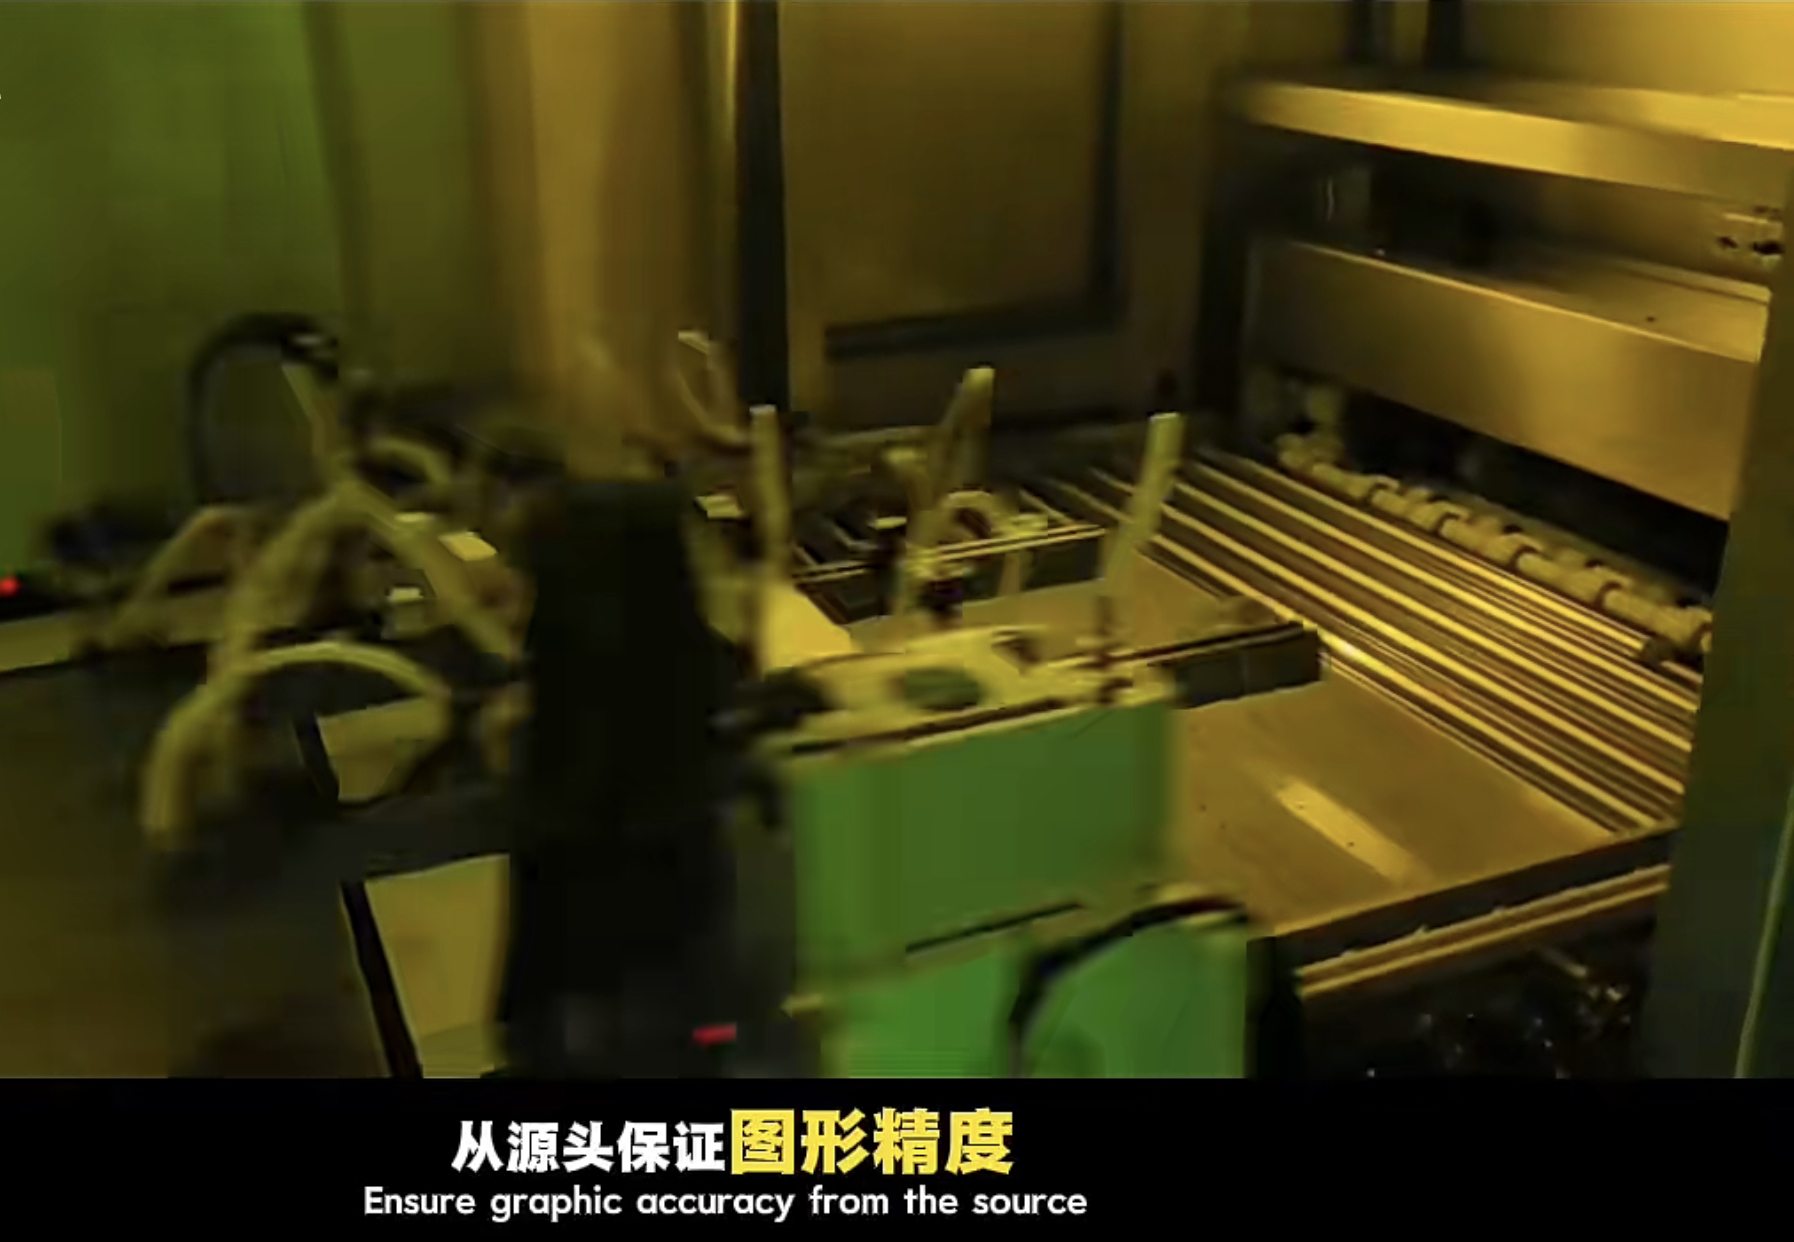
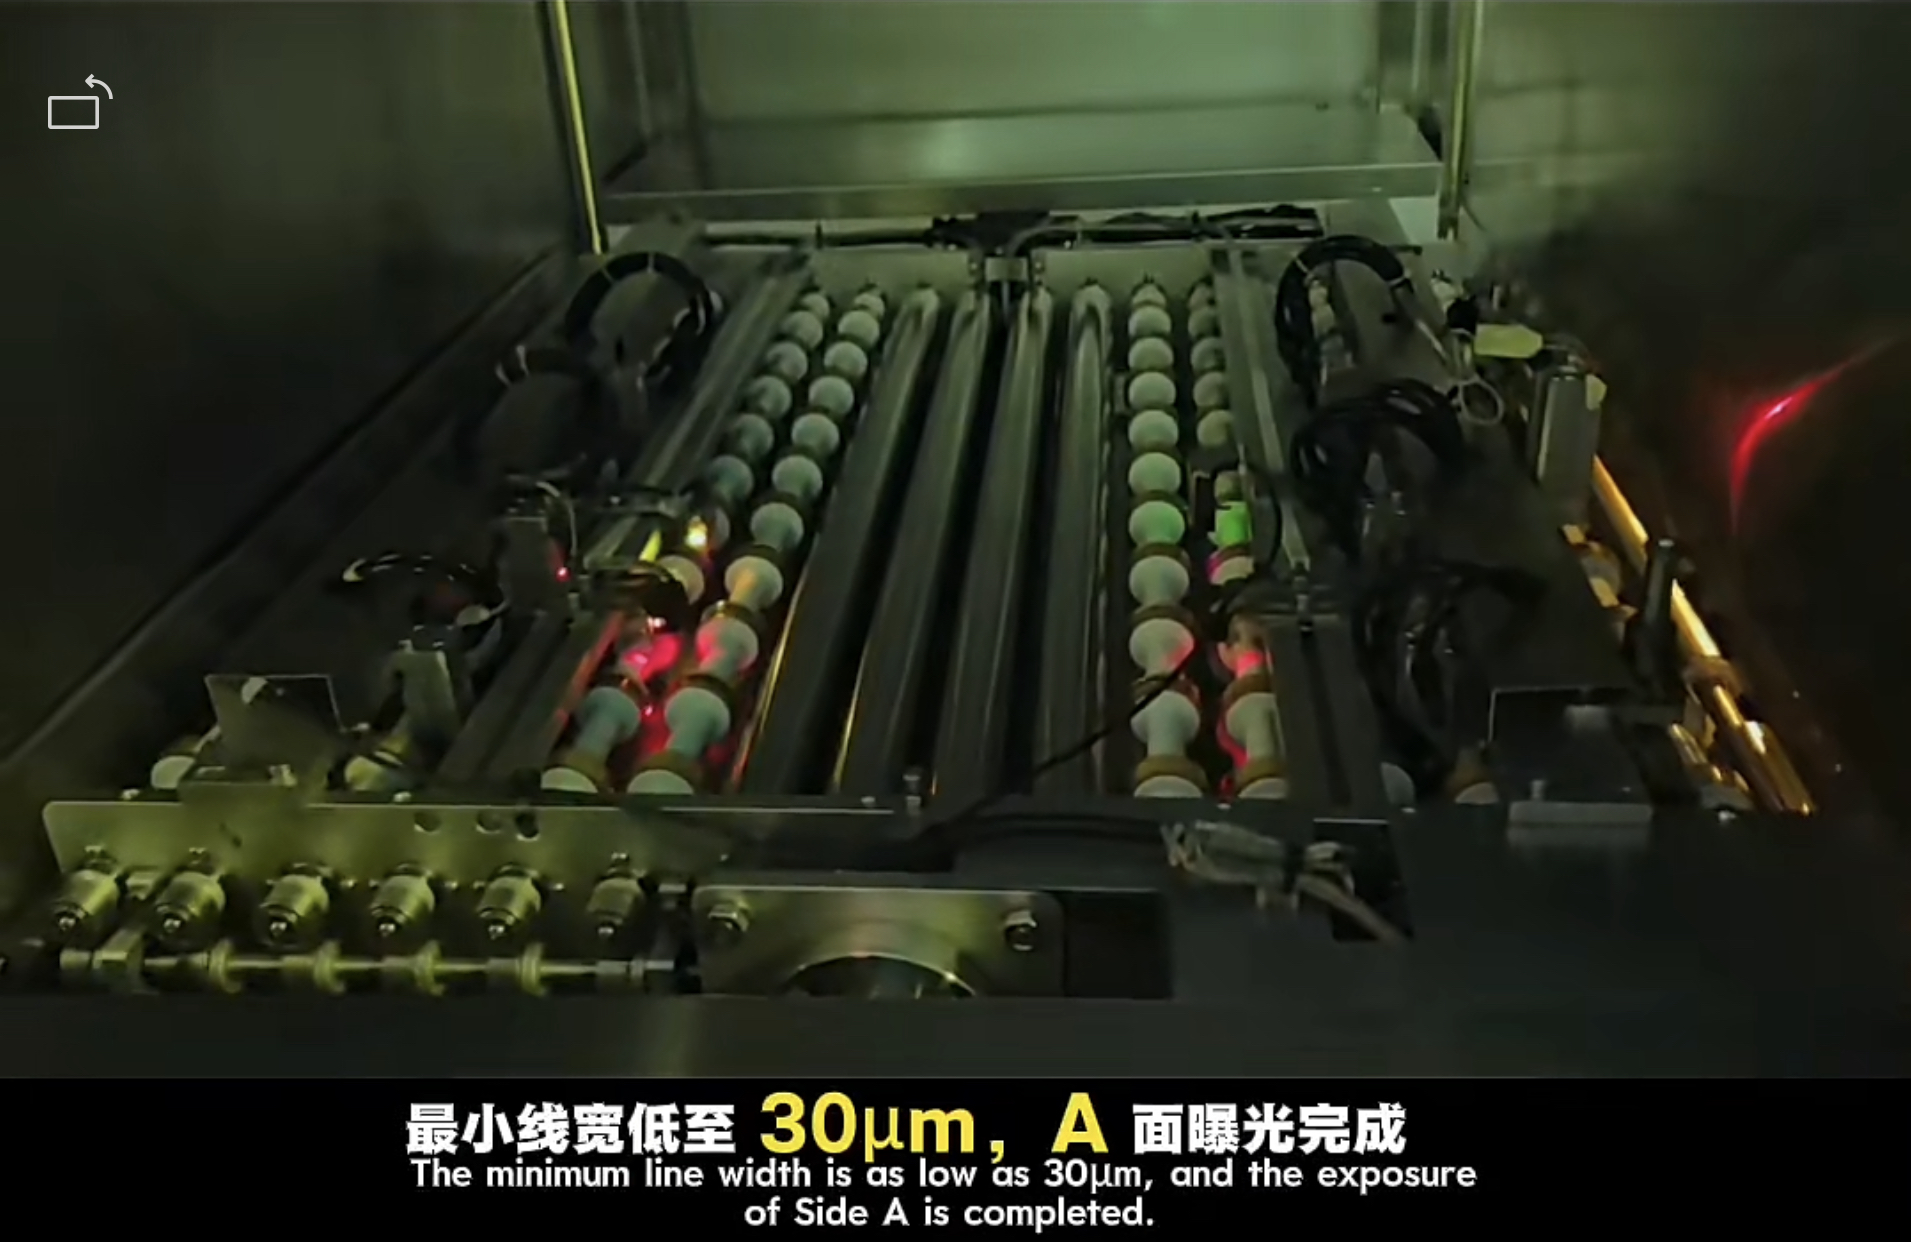
Tegelikus tootmisprotsessis kasutavad seda tüüpi tooted tavaliselt traditsioonilise filmi särituse asemel LDI laser-otse kujutise tehnoloogiat, mis väldib põhimõtteliselt suure filmi enda deformatsiooniviga. Samal ajal mõõdetakse südamikuplaadi iga kihi paisumis- ja kokkutõmbumiskoefitsiente eraldi ja kompenseeritakse dünaamiliselt, nii et skeemigraafika erinevates kohtades võib täpselt langeda projekteerimiskoordinaatide lubatud vahemikku. Pärast ahela söövitamise lõpetamist on AOI automaatne optiline kontrollprotsess 100% kaetud ning avatud vooluringid, lühised, ebapiisava liini laius ja vase jääkdefektid kontrollitakse ükshaaval, et vältida sisemise kihi varjatud probleemide sattumist järgmistesse protsessidesse.
|
|
|
Võttes näiteks Uniwell Circuitsi 22-kihilise tööstusliku kujutise kogumisplaadi, rakendades sisemisel südamikuplaadil järkjärgulist paisumise ja kokkutõmbumise juhtimist, kontrollitakse sisemise vooluahela joondushälvet lõpuks ± 20 μm piires. Isegi suurte tahvlilaiuste servaaladel jääb peente diferentsiaalipaaride joonelaiuse täpsus stabiilseks, täites täielikult meditsiinilise pildistamise süsteemide kõrge proovivõtu täpsuse nõuded.
Põhiprotsessi läbimurre: deformatsioonivastane kontroll suurte kõrghoonete kokkusurumisel
Kokkusurumine on suurte ja kõrgetasemeliste meditsiiniliste trükkplaatide valmistamisel kõige keerulisem põhiprotsess, mis määrab otseselt kogu plaadi kihtidevahelise sidumisjõu ja kõverusvõime. Meditsiinilistes kuvamisseadmetes kasutatav PCB on üldiselt suhteliselt suure paksusega, mõnede valmistoodete paksus on üle 3 mm. Virnastamise käigus laotakse kihthaaval kümneid südamikuplaatide, poolkõvenenud lehtede ja vaskfooliumi kihte, mis võib kergesti põhjustada kihtidevahelise libisemise, ebaühtlase vaigu voolu, kohaliku pinge kontsentratsiooni ja muid probleeme kõrgel temperatuuril ja kõrgsurvekeskkonnas, mis lõppkokkuvõttes põhjustab kihi kihistumise või plaadi kõverdumise ja muid defekte.
Meditsiinilise kvaliteediga toodete erinõuete jaoks luuakse protsessi lõpus spetsiaalne tihendusparameetrite süsteem:
-
-
Astmelise temperatuuri ja rõhu tõusu kõvera kasutuselevõtt, et vältida lokaalseid pingeerinevusi, mis on põhjustatud äkilistest temperatuurimuutustest suurte plaatide pindadel.
Lamineeritud struktuuri sümmeetria üle tuleb rangelt kontrollida ning vaskfooliumi jaotus, poolkõvenenud lehtede valik ja südamikplaatide paigutus peavad järgima keskse sümmeetria põhimõtet.
Pärast kokkusurumist viiakse kihtidevaheline sekundaarne kalibreerimine läbi röntgenpuurimise positsioneerimisavade abil, et täiendavalt korrigeerida suurte plaatide üldist nihet
Pärast kokkusurumist kontrollitakse plaadi tasasust täielikult, et kontrollida kõverust rangelt 0,75% ulatuses IPC standardist, mis vastab täielikult meditsiiniseadmete automatiseerimise kõrge täpsusega nõuetele.
-
-
Juhtum: CT-kuvamissüsteemile rakendatud 26-kihiline põhijuhtplaat, kasutades kohandatud pressimistehnoloogiat, lahendas edukalt suure plaadi pinnale mitmekihilise virnastamise deformatsiooniprobleemi. Toode säilitas sellele järgnenud SMT-reflow-jootmisprotsessi ajal endiselt äärmiselt madala kõverdumise ja BGA-ala paigalduse tootlikkus saavutas täielikult meditsiiniseadmete taseme standardi.
Täppis aukude töötlemine ja meditsiinilise töökindluse suletud ahela kontroll
Meditsiiniliste pildiseadmete PCB-des kasutatakse suure tihedusega ühendamiseks palju mehaanilisi läbivaid auke, ülitäpseid tagasipuuritud auke ja mõningaid täppis-pimeavasid. Ava asukoha täpsus, augu seina karedus ja tagasipuurimise sügavuse kontrolli viga mõjutavad otseselt signaali edastamise kvaliteeti. Suuremõõtmelised plaadid on puurimise ajal altid pinna värisemisele ja aukude nihkumisele, samas kui kõrghoonekonstruktsioonid nõuavad aukude seinte metalliseerimise ülimalt ühtlast ühtlust.
Tootmisotsas kasutatakse kiireid ja ülitäpseid CNC-puurimismasinaid, mis vastavad eksklusiivsele puurimiskiirusele ja etteandeparameetritele erinevate avade läbimõõtude ja plaadi paksuste jaoks. Samal ajal eemaldatakse tagapuurimistehnoloogia abil signaalikihis olevad üleliigsed augukuhjad, mis vähendab oluliselt kiirete signaalide edastamist ja peegeldust. Vase sadestamise ja täisplaadi galvaniseerimise protsess kontrollib rangelt vase paksuse ühtlust tagamaks, et kogu plaadi kõigi aukude vase paksus vastab meditsiinilise kvaliteedi pikaajalisele töökindluse nõuetele.
Valmistoote etapis peavad kõik suuremõõtmelised kõrgetasemelised trükkplaadid meditsiinilise pilditöötlusseadmete jaoks läbima täieliku töökindluse suletud ahelaga kontrolli: lisaks tavapärasele lendava tihvti elektrilisele testimisele lisatakse range termilise tsükli testimine, IST-ühenduse stressitestimine ning kõrge õhuniiskuse ja kõrge temperatuuri keskkonna testimine tagamaks, et toode ei kogeks elektromagnetiliste kihtide või vasekihtidevahelise kompleksi eraldumist. keskkonnad ja pikaajalised pidevad tööstsenaariumid haiglates.
Suuremahuliste kõrgetasemeliste trükkplaatide tootmisvõimsus, alates 32-kihilistest pooljuhtkujutise testplaatidest kuni 20-kihiliste meditsiinilise pildisüsteemide juhtplaatideni, peegeldab sisuliselt materjalide, seadmete, protsesside ja töökindlussüsteemide terviklikku tugevust. Meditsiinilise pilditööstuse jaoks ei ole stabiilne PCB mitte ainult seadmete riistvarakandja, vaid ka põhitagatis täpsete ja usaldusväärsete pildidiagnostika andmete jaoks.