


Elektroonikaseadmete põhikomponendina määrab trükkplaatide kvaliteet otseselt elektroonikaseadmete jõudluse ja töökindluse. Jatrükkplaadi defektide tuvastamineon kvaliteedi kontrollimise võtmelüli.
1, trükkplaatide levinud defektide tüübid
(1) Lühis ja avatud vooluring
Lühis on juhuslik juhtivus trükkplaadi erinevate vooluahelate vahel; Vooluahela katkestus on siis, kui liin katkeb. Ebamõistlik vooluahela projekteerimine, mehaanilised kahjustused tootmise ajal ja liigne või ebapiisav jootmine keevitamise ajal võivad kõik põhjustada lühiseid ja avatud vooluringe. Need vead võivad põhjustada vooluringi talitlushäireid ja rasketel juhtudel isegi põhjustada seadme rikke.
(2) Aukude defektid
Aukude defektide hulka kuuluvad puurimisasendi hälve, ava läbimõõt, mis ei vasta projekteerimisnõuetele, aukude karedad seinad ja muud olukorrad. Seadmete ebapiisav täpsus puurimisel, puuriterade kulumine või korrosioon järgneval töötlemisel võivad kergesti põhjustada selliseid defekte, mis omakorda mõjutavad trükkplaatide paigaldust ja elektriühenduste toimivust.
(3) Vaskfooliumi defekt
Vaskfoolium on trükkplaatide peamine juhtiv osa ning levinud defektid on ebaühtlane paksus, pinnakriimud, korrosioon ja vaskfooliumi eraldumine. Need probleemid võivad mõjutada vooluringi juhtivust, suurendada takistust ja isegi põhjustada vooluahela katkemist, mis ohustab tõsiselt trükkplaadi normaalset tööd.
(4) Jootemaski kihi defekt
Jootemaski kiht mängib rolli trükkplaadi ahela kaitsmisel ja lühiste vältimisel. Selle vead väljenduvad mittetäieliku katvuse, mullide ilmumise ja ebaühtlase värvina. Jootemaski kihi halb printimisprotsess ja tooraine kvaliteediprobleemid võivad neid defekte põhjustada, vähendades trükkplaadi kaitsevõimet.
2, trükkplaatide defektide tuvastamise tehnoloogia
(1) Käsitsi visuaalne kontroll
Käsitsi visuaalne kontroll on traditsiooniline kontrollimeetod, mille puhul inspektorid jälgivad palja silma ja lihtsate suurendusklaasidega ükshaaval trükkplaadi pinda ja teevad kindlaks, kas seal on defekte. Seda meetodit on lihtne kasutada ja see on odav, kuid sellel on madal tuvastamise efektiivsus ja tugev subjektiivsus. See on altid vahelejäänud ja valetuvastustele, mis muudab väikeste ja sisemiste defektide tuvastamise keeruliseks. Praegu kasutatakse seda peamiselt väikesemahulises-tootmises või stsenaariumides, kus tuvastamise täpsus ei ole kõrge.
(2) Automaatne optiline kontroll
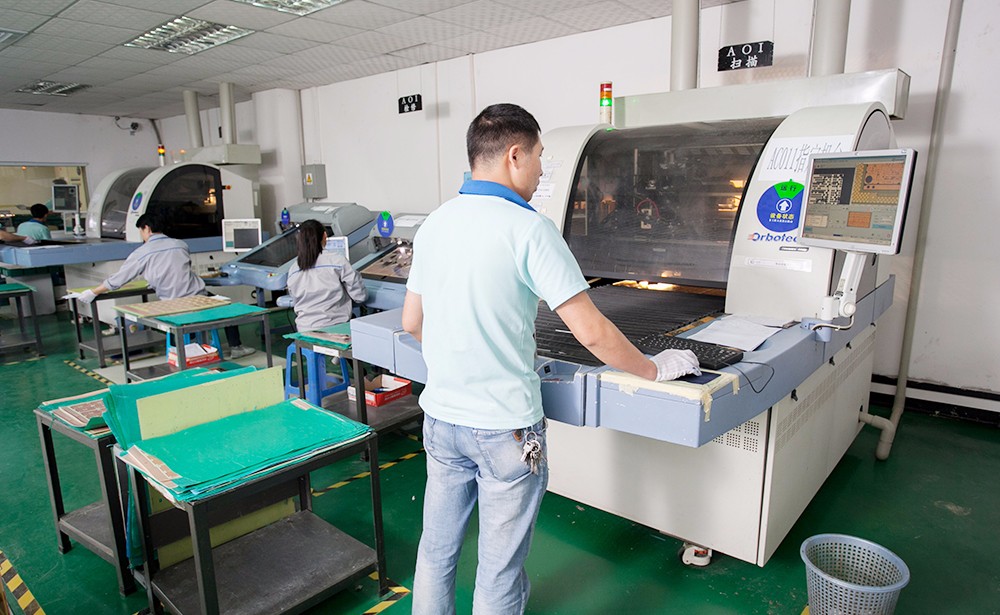
Automaatne optiline kontroll kasutab optilise pildistamise põhimõtet, et jäädvustada trükkplaadi mitu nurka läbi kaamera. Saadud pilte võrreldakse ja analüüsitakse defektide tuvastamiseks-eelseadistatud standardkujutistega. AOI tuvastamine on kiire ja suure täpsusega ning suudab tuvastada pinnaprobleeme, nagu lühised, lahtised vooluringid, vaskfooliumi defektid, jootemaski defektid jne. Seda kasutatakse laialdaselt suuremahulises-tootmises. Kuid selle võime tuvastada keerulisi struktuure ja sisemisi defekte on piiratud ning see on vastuvõtlik selliste tegurite poolt nagu trükkplaadi pinna peegeldus ja värv.
(3) Röntgenkontroll
Röntgenikiired võivad läbida trükkplaate ja luua kujutisi trükkplaadi sisemisest struktuurist, kasutades ära erinevate materjalide röntgenikiirguse neeldumistasemete erinevusi-. Neid kujutisi analüüsides saab tuvastada defekte, mida palja silmaga ei saa jälgida, näiteks augudefekte ja mitmekihiliste trükkplaatide sisemiste vooluringide probleeme. Röntgenikiirguse tuvastamise tulemused on täpsed ja usaldusväärsed, kuid seadmete hind on kõrge, tuvastamise kiirus on suhteliselt aeglane ja röntgenikiired kujutavad inimkehale teatud ohtu, mis nõuab erilist kaitset.
3, trükkplaadi defektide tuvastamise protsess
(1) Ettevalmistustööd
Enne testimist on vaja veenduda, et testimisseadmed on normaalses töökorras, kalibreerida testimisinstrumendid ja valmistada ette standardsed trükkplaadi kujutised või mudelid. Samal ajal tuleks testimispersonalile korraldada koolitus, et tutvustada neid testimisprotsessi ja seadmete töömeetoditega.
(2) Kujutise hankimine
Vastavalt valitud tuvastustehnoloogiale kasutage trükkplaadi kujutiste kogumiseks vastavaid seadmeid. AOI kasutamisel reguleerige kaamera asendit ja parameetreid, et saada trükkplaadist selged pinnapildid; Röntgenituvastuse kasutamisel tuleb trükkplaadi sisekujutiste jäädvustamiseks määrata sobiv kiirgusintensiivsus ja säriaeg.
(3) Kujutise töötlemine ja analüüs
Teisaldage kogutud pildid arvutisse ja rakendage pilditöötlusalgoritme defektide täiustamiseks, summutamiseks, segmenteerimiseks ja esiletõstmiseks. Seejärel võrreldakse ja analüüsitakse töödeldud kujutist standardse kujutise või mudeliga ning arvutatakse kujutise erinevuse väärtus, et teha kindlaks, kas trükkplaadil on defekte, samuti defektide tüüp, asukoht ja raskusaste.
(4) Defektide tuvastamine ja märgistamine
Analüüsitulemuste ja{0}}eelseadistatud defektide hindamise kriteeriumide põhjal tehke kindlaks, kas trükkplaat on kvalifitseeritud või mitte. Avastatud defektsete trükkplaatide puhul kasutage märgistusseadmeid, et tuvastada defektide asukohad, et neid oleks tulevikus lihtne parandada või kõrvaldada.